 English
 русский
 عربى
72-CAVITY PROMPHT MOULL
قالب التشكيل 72-cavity هو أداة عالية الكفاءة تستخدم في إنتاج تشكيلات زجاجة ال...
انظر التفاصيل


التقط قالبًا فارغًا من مادة PET وزجاجة جاهزة جنبًا إلى جنب، وسيثير اختلاف الحجم وحده سؤالًا واضحًا - من أين جاءت كل هذه المواد الإضافية والحجم؟ الجواب هو التوجه ثنائي المحور، وهي العملية الميكانيكية المحددة الموجودة في قلب كل آلة نفخ زجاجات PET. يتم تمديد مادة جدار التشكيل في وقت واحد في اتجاهين - طوليًا بواسطة قضيب تمديد ميكانيكي، وخارجيًا بواسطة الهواء المضغوط - الأمر الذي لا يجعل الحاوية أكبر فحسب، بل يعيد في الواقع تنظيم سلاسل بوليمر PET إلى بنية أقوى وأكثر تبلورًا من أي وقت مضى في التشكيل.
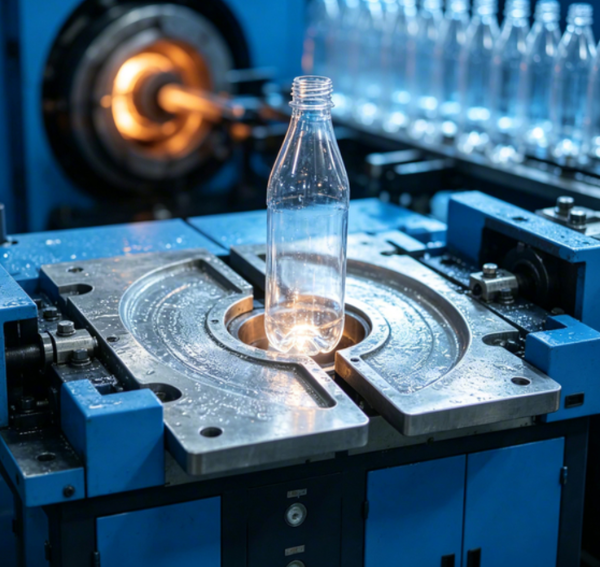
ولهذا السبب يمكن لزجاجة PET ذات الجدران الرقيقة أن تحتوي على مشروبات غازية مضغوطة دون أن تنتفخ أو تتشقق - فعملية النفخ نفسها هي ما يبني قوة المادة، وليس شكلها فقط. تخطي التمدد المناسب، وستحصل على زجاجة تبدو صحيحة ولكنها تفشل تحت أي ضغط ميكانيكي أو ضغط حقيقي، نظرًا لأن سلاسل البوليمر لم يتم توجيهها أبدًا إلى هذا التكوين الأقوى.
ماكينة نفخ زجاجات الحيوانات الأليفة تخدم مجموعة هائلة من فئات التعبئة والتغليف - المشروبات الغازية الغازية التي تحتاج إلى مقاومة الضغط العالي، وزجاجات العصير المعبأة على الساخن التي تحتاج إلى ثبات الحرارة، والحاويات الكيميائية المنزلية التي تحتاج إلى مقاومة كيميائية، وزجاجات العناية الشخصية التي تعطي الأولوية لوضوح الجدران وتشطيب السطح على المتطلبات الهيكلية. يتغير تصميم الزجاجة بشكل كبير عبر هذه الفئات، لكن التسلسل الأساسي - تسخين القالب، وتمديده، ونفخه على قالب، وتبريده، وإخراجه - يظل بشكل أساسي نفس عملية الآلة عبر جميعها تقريبًا.
تأخذ آلة نفخ الزجاجات من مادة PET تشكيلًا من مادة PET مُصنّعة مسبقًا - وهي في الأساس قطعة على شكل أنبوب اختبار سميكة الجدران مع عنق الزجاجة النهائي وخيط مصبوب بالفعل - وتحول جسمها إلى شكل الحاوية النهائي من خلال إعادة التسخين المتحكم فيه، والتمدد الميكانيكي، وتشكيل ضغط الهواء.
هذا النهج المكون من مرحلتين - قولبة القالب بالحقن بشكل منفصل، ثم إعادة تسخينه ونفخه على معدات مختلفة تمامًا - هو ما يستخدمه معظم منتجي الزجاجات فعليًا، ويسمى عمومًا قولبة النفخ القابلة لإعادة التسخين (RSBM). بدلاً من ذلك، تعمل حصة أصغر من العمليات على تشغيل آلات ذات مرحلة واحدة، حيث تقوم نفس المعدات بالحقن في تشكيل القالب ونفخه على الفور في زجاجة دون خطوة تبريد وإعادة تسخين بينهما، مما يؤدي إلى استبدال بعض المرونة بعملية أكثر إحكامًا وتكاملاً. يعتمد كلا النهجين على الفيزياء الأساسية المتطابقة للتوجه ثنائي المحور - حيث يقوم المسار المكون من مرحلتين فقط بتقسيم إنتاج التشكيل وتشكيل الزجاجة عبر آلات منفصلة وعمليات إنتاج منفصلة.
تقوم آلة النفخ نفسها بتسلسل عدة إجراءات ميكانيكية متميزة - تلقي التشكيلات من قادوس أو تغذية ناقلة، وتوجيه وإمساك كل واحدة من خلال فرن تسخين بالأشعة تحت الحمراء، ونقل التشكيل المخفف إلى قالب مغلق، ودفع قضيب تمديد إلى أسفل خط الوسط بينما يعمل ضغط الهواء على توسيع الجسم إلى الخارج، وتثبيت الشكل على سطح القالب المبرد لفترة كافية لضبطه، ثم فتح القالب وإخراج الزجاجة النهائية.
يعمل التشكيل كخزان للمواد الأولية، ويعمل القالب كقيد هندسي يحدد المكان الذي تنتهي فيه تلك المادة. الحرارة هي ما يجعل PET قابلاً للعمل بدرجة كافية للتمدد؛ إن قضيب التمدد وضغط الهواء هما ما يحرك المادة فعليًا إلى شكل القالب.
تبدأ العملية بأشكال PET. يتم توفيرها عادةً لآلة النفخ من خلال نظام التغذية والنقل. يساعد النظام في وضع القوالب بحيث يمكنها التحرك خلال المراحل التالية بطريقة منظمة.
إن اتجاه التشكيل مهم لأن الآلة تحتاج إلى التعامل مع كل قطعة في وضع ثابت. تم تشكيل منطقة الرقبة بالفعل، لذلك يجب أن تحمل المعدات وتنقل التشكيل دون إزعاج هذا الجزء.
من قسم التغذية، تتحرك القوالب نحو منطقة التسخين. تستخدم بعض الأنظمة التغذية التلقائية، بينما قد تتضمن ترتيبات الإنتاج الأخرى المزيد من المعالجة اليدوية. يبقى الغرض الأساسي كما هو: تسليم كل شكل إلى عملية التشكيل في وضع مناسب.
قد يبدو التنقل بين المراحل بسيطًا من الخارج، لكنه جزء مهم من تدفق الإنتاج. يمكن أن يؤدي سوء التغذية إلى مقاطعة العملية حتى قبل تشكيل الزجاجة. تساعد عملية النقل المستقرة في الحفاظ على تنظيم المراحل التالية.
لا يمكن ببساطة وضع قالب PET داخل قالب وتضخيمه في حالته الأصلية. يجب أن تصبح المادة مرنة بما يكفي للتمدد والتوسع. هذا هو السبب في أن التسخين هو جزء أساسي من عملية نفخ زجاجات PET.
يمر التشكيل عبر منطقة تسخين حيث يتم تدفئة جسمه. تم تصميم عملية التسخين لتحضير PET للتشكيل دون تغيير الشكل الأساسي للرقبة. وهذا يخلق فرقًا مفيدًا بين جسم الزجاجة ومنطقة الرقبة.
يحتاج الجسم إلى أن يصبح مرناً لأنه سوف يتمدد خلال المرحلة التالية. من ناحية أخرى، تحتاج الرقبة إلى الحفاظ على شكلها الحالي لأنها ستتصل لاحقًا بغطاء أو إغلاق.
حتى التسخين مهم لأن جسم الزجاجة يحتاج إلى التمدد بطريقة يمكن التحكم فيها. إذا استجابت مناطق مختلفة من القالب بشكل مختلف لعملية التشكيل، فقد لا تتطور الزجاجة النهائية إلى الشكل المقصود.
وبالتالي فإن مرحلة التسخين تقوم بما هو أكثر من مجرد جعل البلاستيك دافئًا. فهو يعد المادة للتغيرات الجسدية التي تليها.
| مرحلة الإنتاج | الوظيفة الرئيسية | لماذا يهم؟ |
|---|---|---|
| تغذية التشكيل | ينقل التشكيل إلى الجهاز | يحافظ على تنظيم تدفق الإنتاج |
| التدفئة | يجعل جسم PET مرنًا | يعد المادة للتمدد والتشكيل |
| إغلاق القالب | يحمل التشكيل في قالب الزجاجة | يخلق مساحة لشكل الزجاجة النهائي |
| تمتد | يمتد المادة الساخنة | يساعد على توزيع PET من خلال جسم الزجاجة |
| نفخ الهواء | يوسع المادة ضد القالب | يشكل شكل الزجاجة الرئيسي |
| التبريد | يساعد الزجاجة على الحفاظ على شكلها الجديد | يدعم الحاويات الجاهزة المستقرة |
| طرد | يزيل الزجاجة المشكلة | يرسل الحاوية إلى مرحلة الإنتاج التالية |
بمجرد إعداد القالب، ينتقل إلى منطقة التشكيل. يغلق قالب الزجاجة من حوله. يوفر القالب المساحة التي تحدد الشكل الخارجي للحاوية النهائية.
يتحرك عنصر التمدد داخل القالب ويساعد على تمديد المادة بطولها. وفي الوقت نفسه، يدخل الهواء إلى القالب ويدفع مادة PET المخففة إلى الخارج.
هذا المزيج مهم. يؤدي التمدد إلى تغيير طول المادة، بينما يحركها تمدد الهواء نحو جوانب القالب. تعمل هذه الحركات معًا على تحويل الشكل الصغير إلى حاوية أكبر بكثير.
يعمل القالب كدليل مادي. مع توسع PET، فإنه يتحرك نحو السطح الداخلي للقالب. الزجاجة النهائية تتبع شكل هذا التجويف.
هذا هو السبب في أن القالب له علاقة مهمة بتصميم الزجاجة. التغيير في القالب يمكن أن يغير مظهر الحاوية. يتم إنشاء المنحنيات والأكتاف والأشكال الأساسية والميزات المرئية الأخرى من خلال شكل تجويف التشكيل.
تتم العملية بسرعة، ولكن هناك حاجة إلى تنسيق العديد من الإجراءات. يجب إغلاق القالب في المرحلة الصحيحة. يجب أن يتم التمدد بينما تكون المادة جاهزة للتشكيل. يجب أن يدخل الهواء كجزء من عملية التوسع. تعمل هذه الحركات معًا بدلاً من أن تعمل كخطوات معزولة.
الهواء هو القوة التي تعمل على توسيع التشكيل الساخن باتجاه القالب. وبدون هذا التوسيع، لن يأخذ القالب شكل تجويف الزجاجة.
الفكرة الأساسية مشابهة لنفخ جسم مرن داخل حاوية على شكل معين. الفرق هو أن تشكيل PET يتم تمديده أيضًا أثناء توسعه. تسمح هذه الحركة المدمجة للمادة بتغطية الجزء الداخلي من القالب.
الهواء لا يجعل الزجاجة أكبر حجمًا فحسب. يؤثر توقيتها وتفاعلها مع حركة التمدد على كيفية وصول المادة إلى مناطق مختلفة من القالب.
تشتمل العديد من عمليات النفخ على تمدد أولي يتبعه تمدد هوائي أقوى. تساعد المرحلة المبكرة على بدء عملية التشكيل، بينما تقوم المرحلة اللاحقة بدفع المادة بقوة نحو سطح القالب.
يساعد هذا التسلسل الزجاجة على تطوير شكلها المقصود. ويوضح أيضًا لماذا لا يمكن اعتبار مرحلة النفخ منفصلة عن مرحلة التسخين والتمدد. يجب أن تكون المادة في حالة مناسبة قبل أن يتمكن الهواء من تشكيلها.
يمكن أن تؤثر جودة الهواء وحالة إمداد الهواء أيضًا على بيئة الإنتاج. يحتاج نظام النفخ إلى مصدر هواء نظيف ومستقر لأن الهواء يدخل مباشرة إلى الزجاجة أثناء التشكيل.
يعد القالب أحد الأجزاء الأكثر وضوحًا في عملية تشكيل الزجاجة. يوفر الشكل السلبي للحاوية النهائية. عندما يتمدد PET الساخن، فإنه يتبع هذا الشكل الداخلي.
وبالتالي فإن تصميمات الزجاجات المختلفة تتطلب ترتيبات تشكيل مختلفة. سوف تتفاعل الزجاجة ذات الجسم المستقيم مع القالب بشكل مختلف عن الزجاجة ذات الأكتاف المنحنية أو القاعدة المميزة.
يحتاج القالب أيضًا إلى الفتح بعد تشكيل الزجاجة. وهذا يعني أن تصميم الزجاجة وهيكل القالب يجب أن يعملا معًا. يجب أن تكون الحاوية النهائية قادرة على مغادرة القالب دون تعطيل تدفق الإنتاج.
غالبًا ما يأخذ مصممو الزجاجات في الاعتبار المظهر والتعامل ومتطلبات التعبئة والتخزين والمنتج المقصود عند تطوير الحاوية. ثم توفر آلة النفخ عملية الإنتاج اللازمة لإعادة إنتاج هذا التصميم.
هذه العلاقة بين التصميم والإنتاج مهمة للمصنعين. قد تبدو الزجاجة بسيطة في الرسم، لكن شكلها لا يزال يحتاج إلى التوافق مع عملية التشكيل والتشكيل.
لهذا السبب، تصميم الزجاجة ليس مجرد قرار يتعلق بالتعبئة والتغليف. ويرتبط أيضًا بالطريقة التي سيتم بها تسخين القالب وتمديده وتوسيعه وتبريده وإزالته من القالب.
الزجاجة المشكلة حديثًا لا تزال دافئة بعد عملية التوسيع. يجب أن تبرد أثناء الاحتفاظ بالشكل المطلوب.
يتم التبريد من خلال القالب ونظام التشكيل المحيط به. عندما تفقد الزجاجة الحرارة، تصبح مادة PET أكثر استقرارًا وتكون قادرة على الاحتفاظ بالشكل الذي تم إنشاؤه أثناء النفخ.
قد تحظى هذه المرحلة باهتمام أقل من التسخين أو النفخ، لكنها ضرورية للعملية برمتها. الزجاجة التي تم تشكيلها بشكل صحيح لا تزال بحاجة إلى الحفاظ على هذا الشكل بعد مغادرة القالب.
يساعد التبريد أيضًا في تحضير الحاوية للتعامل معها. بمجرد وصول الزجاجة إلى حالة مناسبة، يمكن فتح القالب ويمكن نقل المنتج النهائي إلى الخارج.
من السهل أن نفهم العلاقة بين التشكيل والتبريد. النفخ يخلق الشكل. التبريد يساعد على الاحتفاظ به.
وهذا أيضًا هو سبب أهمية حالة القالب طوال فترة الإنتاج. القالب ليس مجرد شكل سلبي. فهو يشارك في كل من التشكيل والتبريد، مما يجعله جزءًا مهمًا من عملية صنع الزجاجة الشاملة.
بعد التبريد، يتم فتح القالب وإزالة الزجاجة النهائية. يمكن لنظام النقل بعد ذلك نقل الحاوية نحو الناقل أو جزء آخر من عملية التعبئة والتغليف.
في هذه المرحلة، قد تتحرك الزجاجة نحو التعبئة أو وضع العلامات أو الفحص أو التغليف، اعتمادًا على ترتيب الإنتاج.
تربط بعض أنظمة الإنتاج نفخ الزجاجة بشكل وثيق بمراحل التعبئة والتغليف التالية. البعض الآخر يبقي إنتاج الزجاجة منفصلاً. يعتمد الاختيار على تخطيط المصنع واحتياجات خط الإنتاج.
يعد التفتيش أيضًا جزءًا مهمًا من سير العمل. قد يبحث المصنعون عن مشاكل واضحة مثل الشكل غير المناسب، أو التلف، أو سوء التشكيل، أو غيرها من المخالفات. يمكن أن يختلف نهج الفحص الدقيق بين التطبيقات.
قد تبدو الزجاجة النهائية وكأنها منتج بسيط، لكن حالتها تعكس كل ما حدث سابقًا. التغذية والتدفئة والتمدد والنفخ وتصميم القالب والتبريد كلها تساهم في النتيجة النهائية.
بالنسبة للمصنعين، فإن هذا يجعل آلة نفخ الزجاجات PET أكثر من مجرد قطعة من معدات التشكيل. إنه نظام إنتاج منسق تؤثر فيه كل مرحلة على المرحلة التالية.
على الرغم من أن العملية الأساسية واضحة ومباشرة، إلا أن العديد من ظروف الإنتاج يمكن أن تؤثر على كيفية تشكيل الزجاجة.
يعتبر التشكيل نقطة انطلاق مهمة. يؤثر شكله وتوزيع المواد وحالته على سلوكه أثناء التسخين والتمدد.
عملية التسخين مهمة أيضًا. يحتاج الجسم إلى أن يصبح مرنًا بدرجة كافية للتشكيل، بينما تحتاج الرقبة إلى الاحتفاظ بشكلها المقصود.
يحدد تصميم القالب الشكل الخارجي للزجاجة. تتطلب مفاهيم الزجاجة المختلفة أشكال قوالب وترتيبات إنتاج مختلفة.
تساعد حركة التمدد على تمديد التشكيل وتوزيع المادة عبر جسم الزجاجة. علاقتها بتمدد الهواء هي جزء من عملية التشكيل.
إمدادات الهواء تدعم التوسع. ويرتبط دورها ارتباطًا وثيقًا بتوقيت مراحل التمدد والنفخ.
تساعد عملية التبريد الزجاجة على الاحتفاظ بشكلها الجديد بعد تشكيلها.
يمكن النظر إلى هذه العناصر كسلسلة متصلة:
التغيير في جزء واحد من هذا التسلسل يمكن أن يؤثر على المراحل التالية. ولهذا السبب يتم عادة التعامل مع نفخ الزجاجة كعملية كاملة بدلاً من مجموعة من إجراءات الآلة غير ذات الصلة.
بالنسبة للمشترين والمصنعين، فإن فهم سير العمل هذا يمكن أن يجعل اختيار المعدات أسهل. بدلاً من النظر فقط إلى الآلة نفسها، يصبح من الممكن النظر في التشكيلات، وتصميمات الزجاجات، والقوالب، وتدفق الإنتاج، ومتطلبات المناولة، واحتياجات التعبئة والتغليف النهائية كأجزاء من نفس النظام.
مع استمرار التعبئة والتغليف PET في خدمة فئات المنتجات المختلفة، يظل نفخ الزجاجات مرتبطًا بشكل وثيق بتطوير أشكال الحاويات الجديدة ومتطلبات الإنتاج. توفر الآلة الجسر بين القالب الصغير والزجاجة النهائية التي تصل إلى خط التعبئة والتغليف.
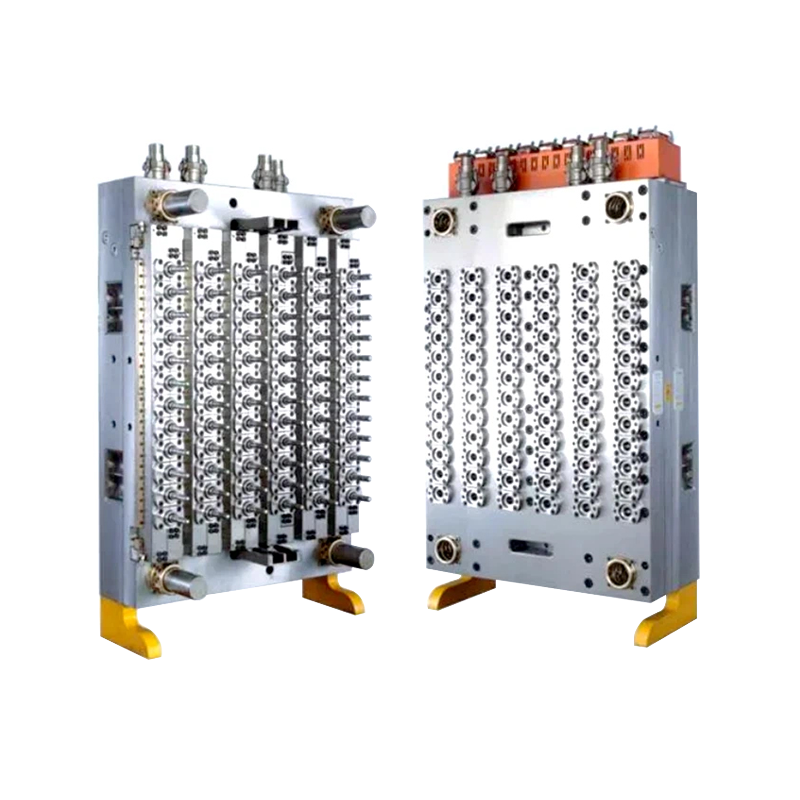
قالب التشكيل 72-cavity هو أداة عالية الكفاءة تستخدم في إنتاج تشكيلات زجاجة ال...
انظر التفاصيل
القالب ذو الفم العريض ذو 24 تجويف هو عبارة عن أداة دقيقة مصممة لإنتاج الحاويا...
انظر التفاصيل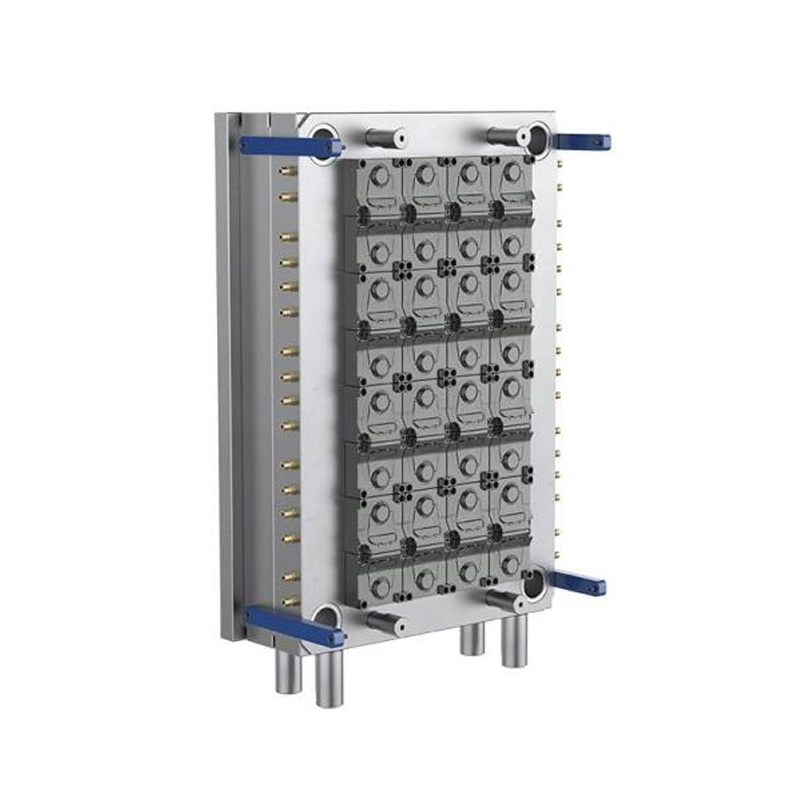
يعد قالب المقبض أداة أساسية في إنتاج المقابض البلاستيكية عالية الجودة المستخد...
انظر التفاصيل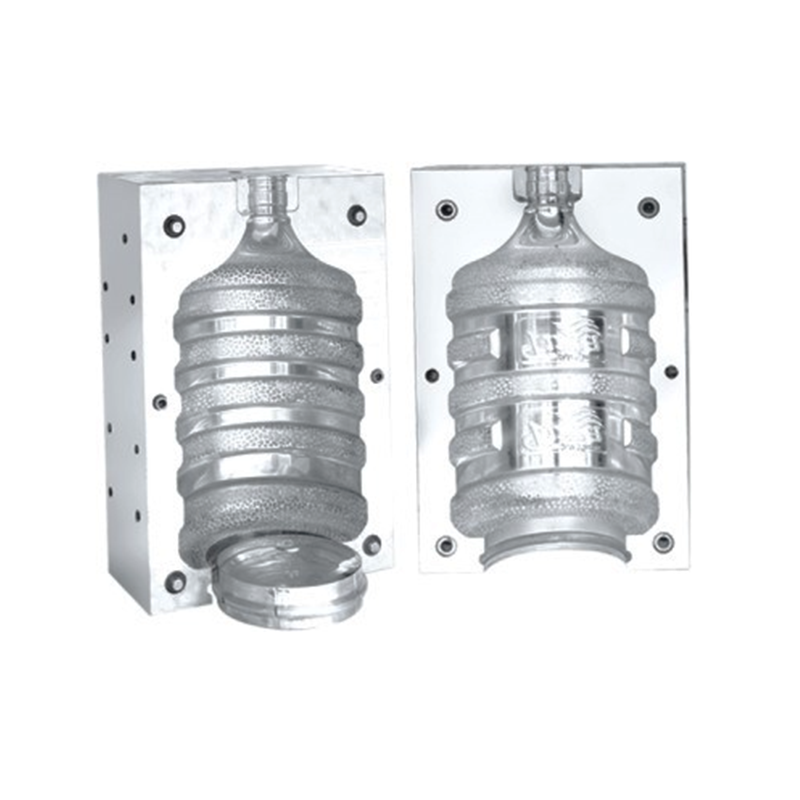
قالب الزجاجة بخمسة جالون هو أداة متخصصة مصممة لإنتاج حاويات بلاستيكية كبيرة ش...
انظر التفاصيل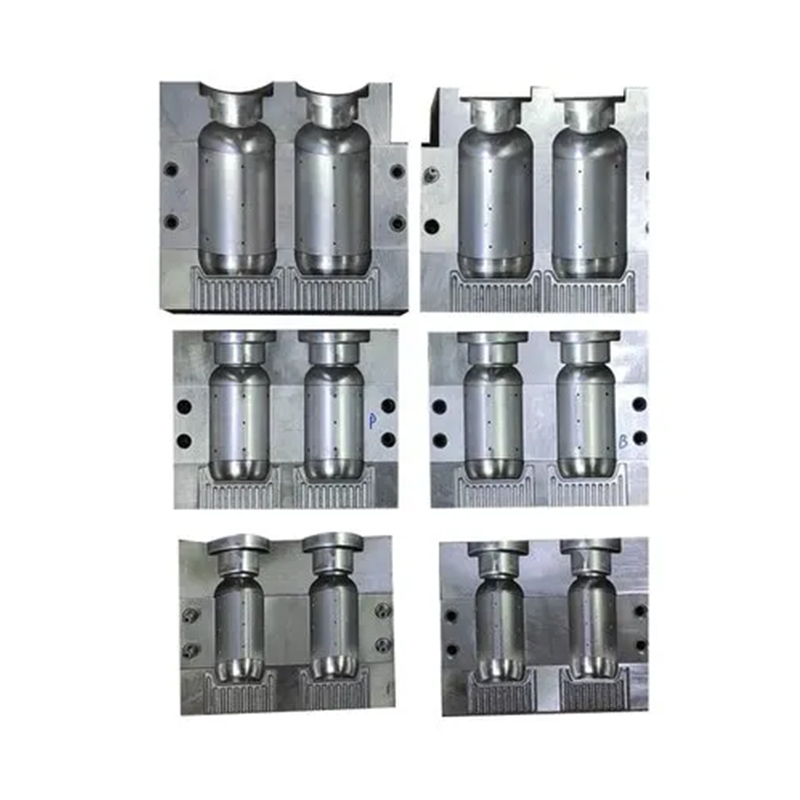
قوالب زجاجة الطب هي أدوات متخصصة مصممة لإنتاج كفاءة من زجاجات الطب البلاستيكي...
انظر التفاصيل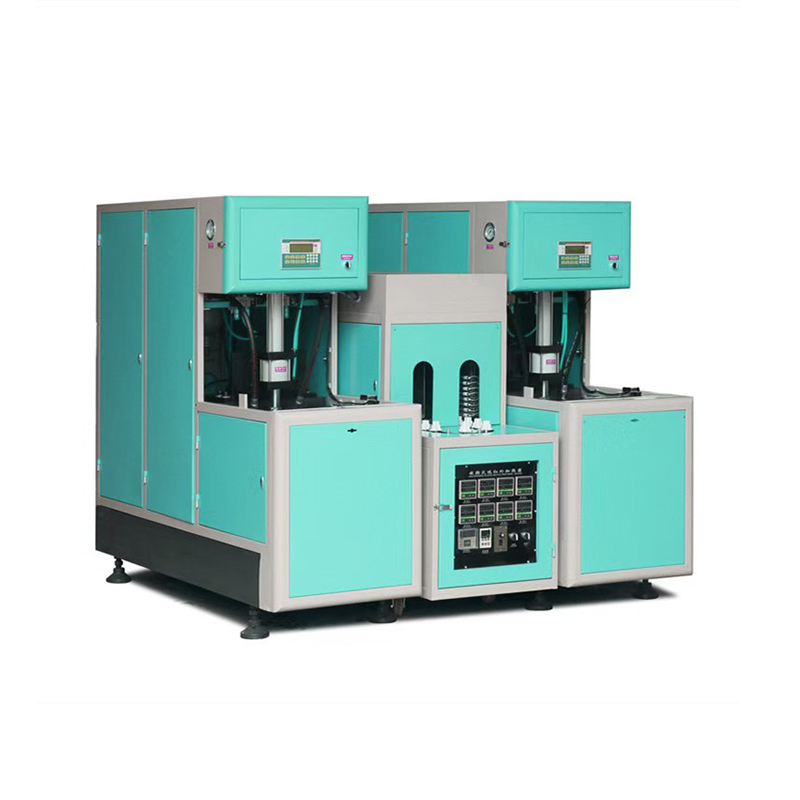
تعد آلة النفخ شبه التلقائية أداة أساسية لإنتاج الحاويات البلاستيكية ، وتستخدم...
انظر التفاصيل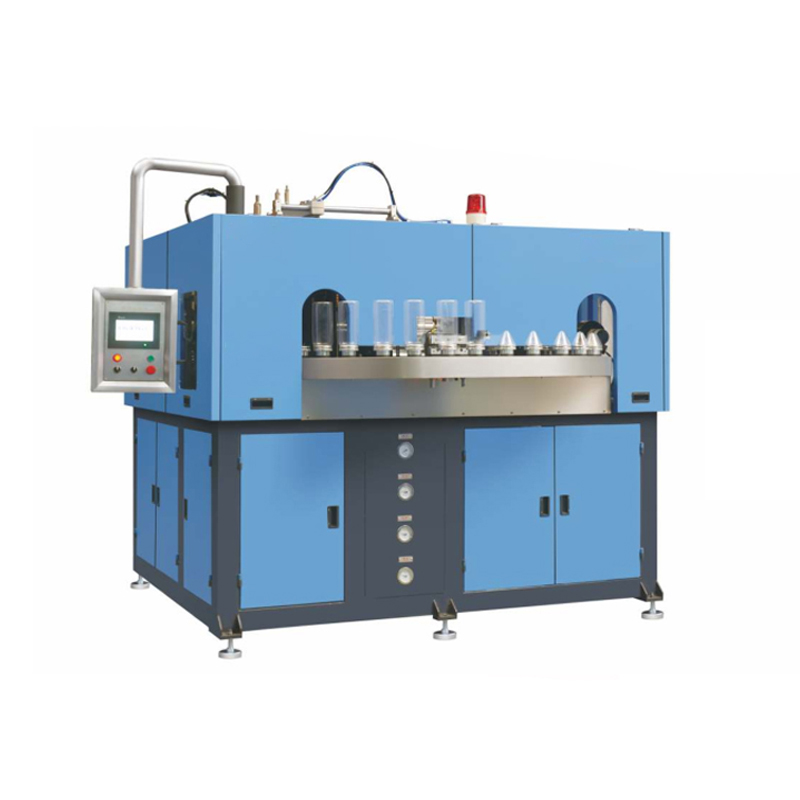
إن آلة نفخ التغذية اليدوية هي أداة فعالة مصممة لإنتاج الزجاجات والحاويات البل...
انظر التفاصيل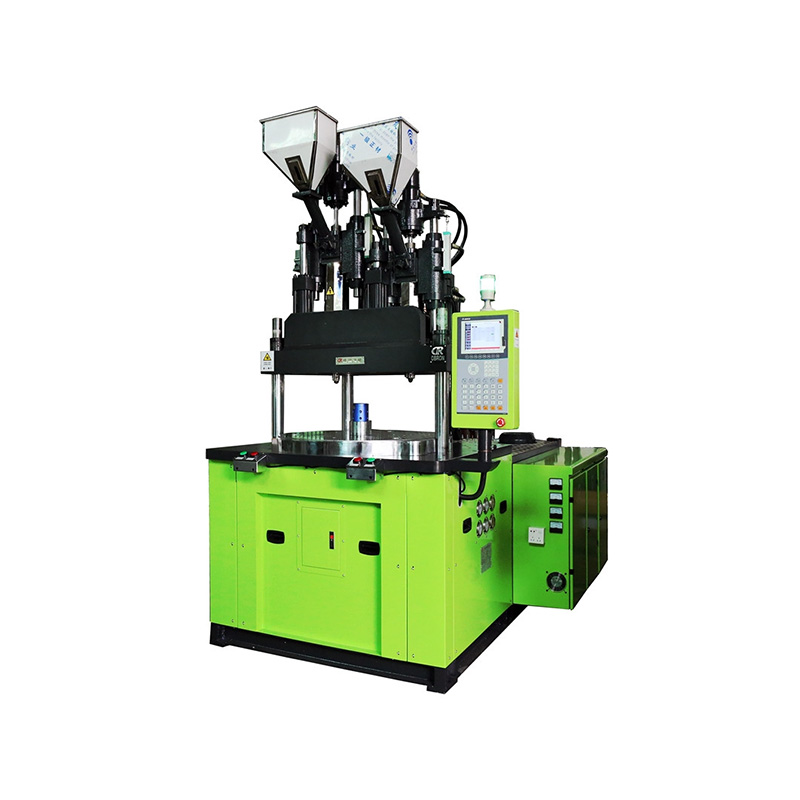
تعتبر آلة التشكيل بالحقن قطعة مهمة من المعدات في تصنيع المنتجات البلاستيكية. ...
انظر التفاصيل
WhatsApp:+(86) 13957659071 / +(86) 18158637057 / +(86) 15395760157

البريد الإلكتروني:qihongmould@aliyun.com qh15359570157@qq.com

العنوان:حديقة بيج للعلوم والتكنولوجيا، منطقة هوانغيان، مدينة تايتشو، مقاطعة تشجيانغ، الصين.
حقوق الطبع والنشر © Taizhou Qihong Mold Co., Ltd. جميع الحقوق محفوظة


